 EN
Navigazione della conformità globale nei moderni sistemi di imballaggio industriale e nelle catene di approvvigionamento
Quando si ampliano le catene di approvvigionamento internazionali e si estendono le strutture produttive su mercati transfrontalieri, i responsabili degli acquisti, i direttori di stabilimento e i responsabili delle operazioni si trovano spesso ad affrontare un ostacolo normativo critico. È fondamentale garantire che ogni macchinario pesante integrato nella linea di produzione rispetti rigorose direttive regionali in materia di sicurezza, standard meccanici e parametri ambientali. Per le imprese moderne che investono cospicuamente in un macchinario completamente automatico per il confezionamento sottovuoto , verificare la conformità normativa—soprattutto per quanto riguarda i marchi riconosciuti a livello internazionale—non è mai una semplice formalità burocratica. Al contrario, rappresenta una salvaguardia aziendale fondamentale per proteggere la sicurezza degli operatori, ridurre al minimo le responsabilità legali e agevolare un ingresso senza ostacoli nei mercati europei e globali.
Decifrare la certificazione CE: perché è importante per una macchina completamente automatica per imballaggio termoretraibile
Il marchio Conformité Européene (CE) funge da dichiarazione ufficiale del produttore e da attestazione legale che un determinato prodotto industriale è pienamente conforme ai requisiti essenziali in materia di salute, sicurezza, protezione e ambiente stabiliti nelle direttive di armonizzazione dell’Unione Europea applicabili. Per una macchinario completamente automatico per il confezionamento sottovuoto , ottenere la certificazione CE ufficiale comporta sottoporsi a rigorose valutazioni di conformità articolate in più fasi, strettamente allineate a regolamenti fondamentali come la Direttiva europea sulle macchine (2006/42/CE), nonché a pertinenti norme armonizzate quali l’EN ISO 12100 per la valutazione e la riduzione dei rischi legati alle macchine. Secondo le linee guida internazionali dell’ingegneria industriale, i sistemi di imballaggio certificati devono essere oggetto di valutazioni esaustive, effettuate da terzi o internamente, riguardo alle configurazioni di sicurezza elettrica, ai parametri di riduzione dei rischi meccanici, ai limiti di pressione pneumatica e alla compatibilità elettromagnetica (EMC). Tale certificazione attesta ufficialmente che l’attrezzatura soddisfa gli standard globali più elevati per la mitigazione dei rischi operativi, proteggendo efficacemente gli operatori di fabbrica da ustioni termiche, punti di schiacciamento e lesioni causate da parti in movimento durante un funzionamento continuo ad alta intensità.
Eccellenza ingegneristica: vantaggi tecnici fondamentali dei sistemi certificati
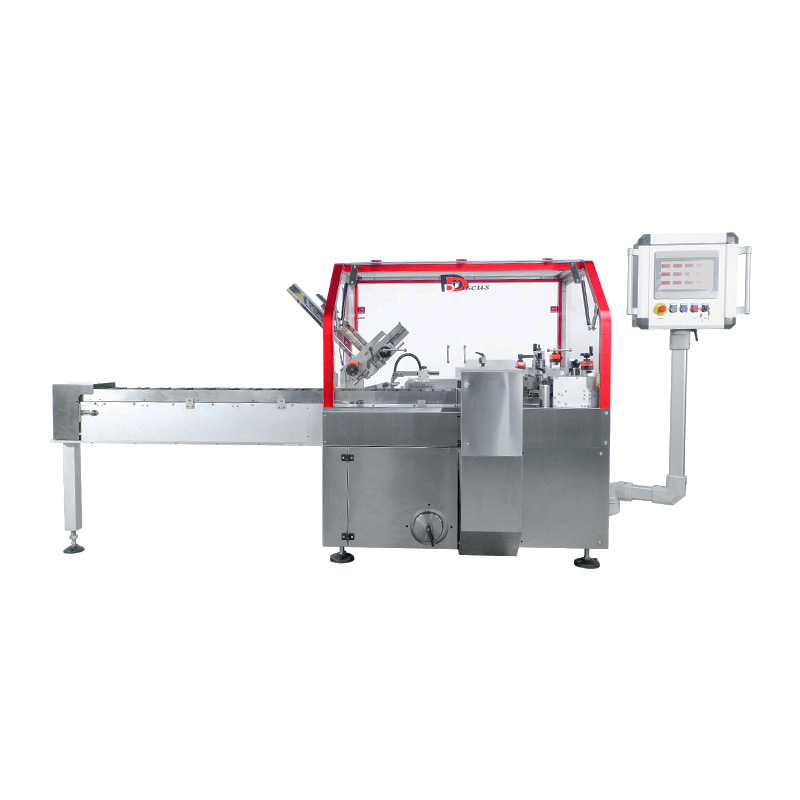
Attingendo a un’ampia esperienza pratica nell’ingegneria della gestione di linee automatizzate per l’imballaggio secondario in diversi impianti produttivi, le macchine industriali certificate dimostrano costantemente un’eccellente affidabilità, integrità strutturale e tempo operativo (uptime) anche sotto pressioni estreme di produzione ad alta velocità. Un prodotto premium macchinario completamente automatico per il confezionamento sottovuoto integra avanzati controllori logici programmabili (PLC), intuitivi interfacce uomo-macchina (HMI), loop di controllo proporzionale della temperatura e interblocchi multi-livello di arresto di emergenza progettati rigorosamente secondo gli standard internazionali di sicurezza. Nelle applicazioni pratiche quotidiane in fabbrica, queste protezioni tecnologiche integrate riducono drasticamente i fermi imprevisti causati da intasamenti nell’alimentazione del film, degrado del filo di sigillatura o sovraccarichi termici. Inoltre, sofisticati sensori fotoelettrici, regolatori automatici della tensione del film e meccanismi intelligenti di feedback della temperatura garantiscono un avvolgimento uniforme del film termoretraibile e un’integrità impeccabile del confezionamento su geometrie prodotto eterogenee, riducendo così gli sprechi di materiale grezzo e massimizzando l’efficacia complessiva delle attrezzature (OEE) in tutta la struttura produttiva.
ROI commerciale: come la conformità normativa genera valore aziendale a lungo termine
Oltre al soddisfacimento delle specifiche tecniche di base e dei codici di sicurezza, il raggiungimento di una conformità regolamentare verificata si traduce direttamente in vantaggi commerciali concreti e a lungo termine per le imprese manifatturiere globali. L’adozione di una soluzione pienamente conforme alla marcatura CE macchinario completamente automatico per il confezionamento sottovuoto riduce in modo significativo le responsabilità legali aziendali, attenua i costosi ritardi nel disbrigo delle procedure doganali nei porti internazionali di ingresso e diminuisce drasticamente la frequenza degli infortuni sul lavoro e delle relative richieste di indennizzo per infortuni professionali. Da una prospettiva finanziaria strategica, sebbene i sistemi automatizzati pienamente conformi richiedano spesso un investimento iniziale più elevato rispetto ad alternative non certificate, essi garantiscono un rendimento eccezionalmente solido sull’investimento (ROI). Questo rendimento superiore si concretizza grazie a una maggiore durata utile delle attrezzature, a una riduzione drastica della frequenza della manutenzione ordinaria, a consumi energetici inferiori e a una presentazione del prodotto pronta al punto vendita che rafforza costantemente la fiducia dei consumatori in competitivi contesti retail internazionali.
Riduzione dei rischi della catena di approvvigionamento tramite partnership con produttori accreditati
Nell'odierno ecosistema globale del commercio, fortemente interconnesso, le interruzioni della catena di approvvigionamento e le azioni regolatorie stringenti rappresentano minacce gravi per la continuità operativa aziendale. Collaborare con fornitori di attrezzature privi di quadri certificati di gestione della qualità può comportare rifiuti delle spedizioni, ingenti sanzioni regolatorie e ritardi operativi catastrofici. Al contrario, collaborare con produttori affermati che integrano rigorosamente gli standard internazionali di conformità in ogni fase della produzione garantisce trasparenza totale, tracciabilità completa e tranquillità operativa. Questo approccio proattivo alla garanzia della qualità assicura che ogni unità automatizzata per l'imballaggio consegnata presso la vostra struttura sia pronta per un impiego immediato e conforme, rafforzando così l’intera infrastruttura operativa contro cambiamenti normativi imprevisti e controlli doganali stringenti.
Discus: Il vostro partner globale di fiducia per soluzioni di imballaggio conformi
Muoversi nel complesso panorama della conformità internazionale per le macchine, delle direttive sulla sicurezza e dei requisiti personalizzati per l’imballaggio richiede un partner produttivo specializzato, dotato di profonda esperienza settoriale, avanzate capacità ingegneristiche e una solida capacità di esecuzione su scala globale della supply chain. Presso Discus, ci concentriamo sulla progettazione e sull’ingegnerizzazione di soluzioni all’avanguardia per l’imballaggio e il riempimento, costruite con estrema cura per soddisfare rigorosi standard internazionali, garantendo così un’integrazione meccanica e digitale perfetta negli impianti produttivi già esistenti. Grazie a un’ampia esperienza manifatturiera, protocolli di controllo qualità rigorosi e un impegno incondizionato verso la precisione artigianale, Discus fornisce sistemi automatizzati straordinariamente affidabili e ad alte prestazioni, appositamente concepiti per rispondere alle esigenze dinamiche ed evolutive dei settori globali della cosmetica, della trasformazione alimentare, della farmaceutica e della chimica industriale. Collabora oggi con Discus per migliorare l’efficienza produttiva del tuo stabilimento, proteggere il tuo personale e assicurarti un vantaggio competitivo duraturo sul mercato globale.
Sommario
- Navigazione della conformità globale nei moderni sistemi di imballaggio industriale e nelle catene di approvvigionamento
- Decifrare la certificazione CE: perché è importante per una macchina completamente automatica per imballaggio termoretraibile
- Eccellenza ingegneristica: vantaggi tecnici fondamentali dei sistemi certificati
- ROI commerciale: come la conformità normativa genera valore aziendale a lungo termine
- Riduzione dei rischi della catena di approvvigionamento tramite partnership con produttori accreditati
- Discus: Il vostro partner globale di fiducia per soluzioni di imballaggio conformi